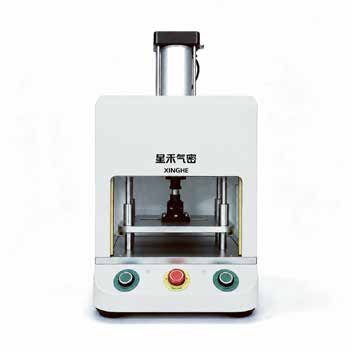
气密检测工位中,仪器负责测量,工装则需要让工件处于明确的位置,并建立测试所需的密封与连接。星禾马鞍型桌面式气密检测工装采用桌面结构,可结合样件或三维图纸评估定位、封堵及压合方式,围绕现有工作台安排装夹和检测操作。
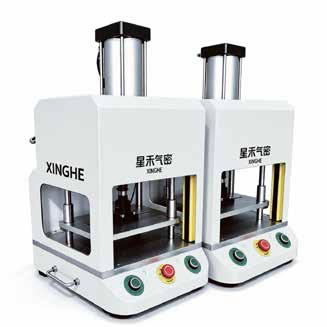
从实机结构可以看到,工装前部设有装夹区域,上方布置压合机构,操作按钮位于前侧。实际设计时,需要结合工件外形、密封位置和操作方向确认这些部分的安排,使产品放入、定位、封堵与取件能够按既定顺序完成。
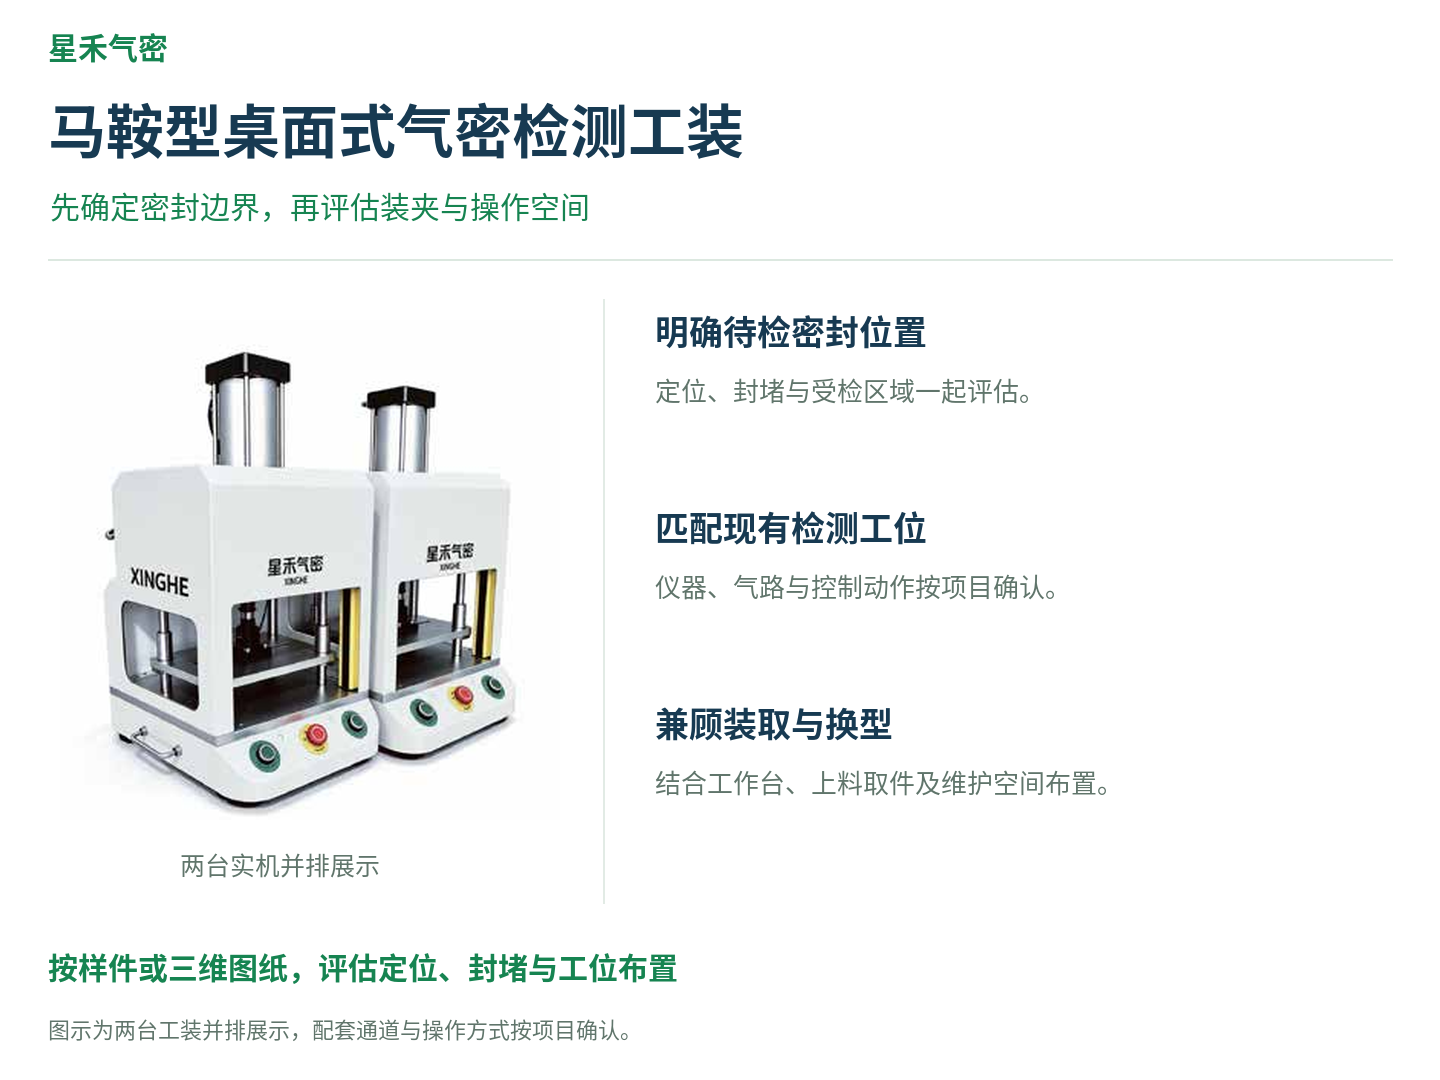
工装设计首先要把待检位置说清楚。哪些接口需要临时封堵,哪些结合面属于产品本身的受检区域,压紧机构可以接触哪里,都应在图纸上明确。例如,若封堵结构跨过需要检查的连接处,就可能改变原定的检测边界;定位与密封方案应围绕实际检验目标一起评审。
对于薄壁壳体、带密封圈的装配件或外形不规则的产品,还需要考虑支撑位置与允许夹持条件。工件装得进去,只是布置评估的一部分;定位是否容易辨认、封堵是否到位、操作时是否会影响待检区域,同样关系到后续测试能否保持一致。
| 选型项目 | 需要确认的内容 |
|---|---|
| 产品结构 | 样件或三维图纸、受检腔体、接口及目标密封位置 |
| 定位与夹持 | 定位基准、支撑位置、允许压紧区域及工件受力条件 |
| 测试要求 | 检测方法、允许测试条件与泄漏判定依据 |
| 工位布置 | 工作台空间、上料取件方式、目标节拍与换型需求 |
| 配套设备 | 现用仪器型号、检测通道需求、气路连接及必要控制动作 |
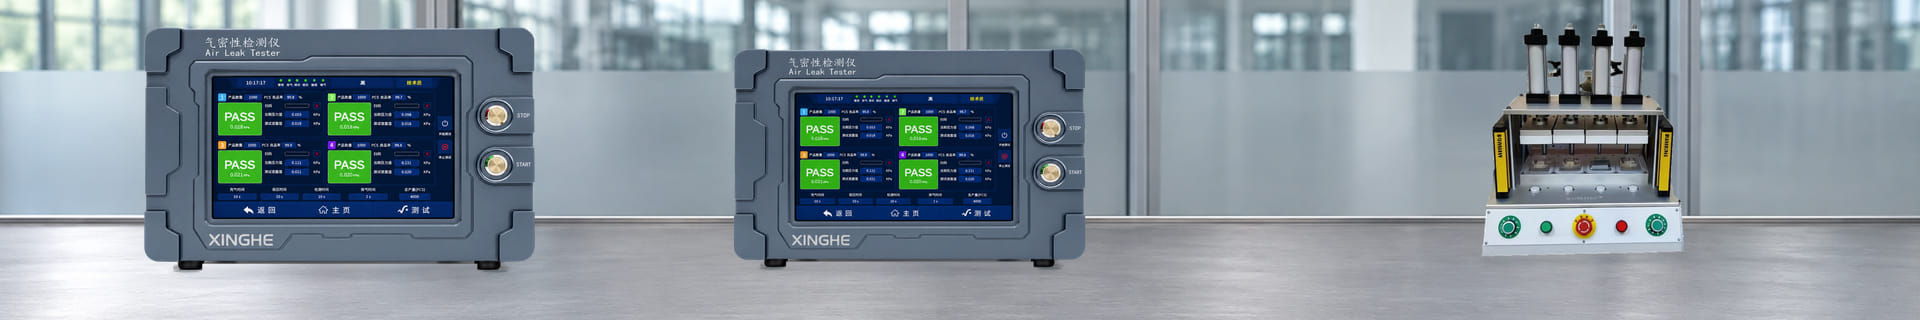
已有气密检测仪的现场,可以先把仪器型号、气路连接和期望的操作方式说明清楚,再讨论工装配套。是否需要外部启动、结果指示或其他控制动作,应作为具体项目的确认项。若需并排布置多台工装,应逐台确认配套检测通道、触发方式及操作空间。
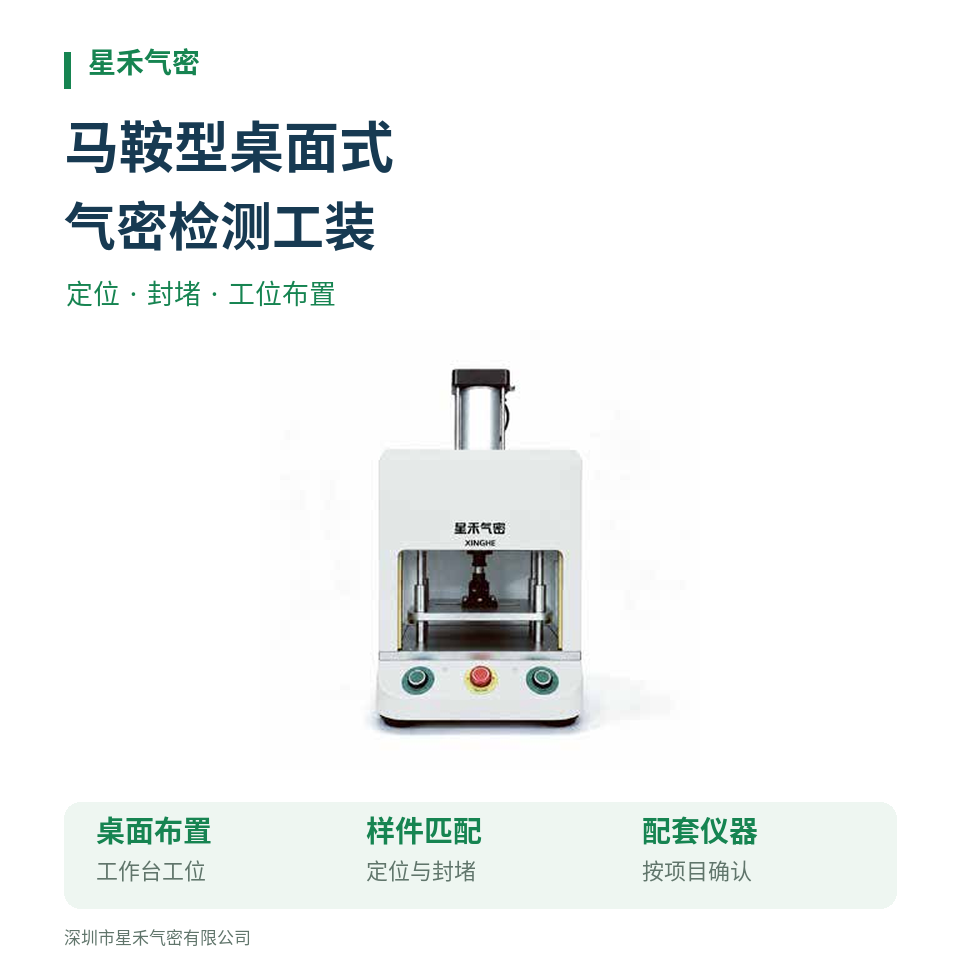
询价时,可一并提供实际样件或完整图纸,以及受检腔体、接口位置、允许夹持区域和上下料要求。深圳市星禾气密有限公司可据此评估桌面工装的定位与封堵方案。相关设备资料可查看官网 http://www.xingheqimi.com/,工装定制咨询电话:15814462906。
桌面式结构便于围绕工作台安排工位。规划时应同时留出产品装取、外接气路和必要维护的位置;需要调整设备摆放位置时,也应重新检查定位、连接及操作条件。若同一工位需要兼容多个产品规格,应提前说明换型频率、夹具更换方式与防错要求。
工装验收可以围绕实际样件展开:重复装夹后定位是否一致,封堵状态是否清楚,产品与配方是否对应,操作动作能否按约定完成。将样件、工装和配套仪器一起验证,并记录适用产品及配置,便于后续使用、维护与换型时查阅。