汽车零部件双通道差压气密检测,是通过两路检测通道,分别获取零部件在规定条件下的差压变化,并依据对应标准完成密封性判定。完整的检测工位需要将产品封堵、参考侧配置、气源稳定、检测时序和结果记录统一设计,使每次测试都能对应到明确的产品与检测条件。
对于具有可测试内腔的汽车壳体、接头及密封装配件,双通道配置可以作为并行检验的设计选项。实际应用中,应先确认单路检测方法适合产品,再验证两路同时运行的表现,将设备通道能力与现场生产流程相匹配。
一、双通道与差压检测的被测侧、参考侧有什么区别?
差压检测中的被测侧和参考侧,是形成压力比较关系的两个对象。设备按照规定流程建立测试状态,测量两侧之间的压力差变化,并结合测量时间和判定标准评价产品的密封表现。
双通道则指设备具备两路检测能力。被测侧和参考侧不能直接理解成两个产品检测通道。设计双通道工位时,应分别核对每一路的被测边界、参考侧形式、阀组、传感器及外接气路配置。
参考侧为差压比较提供基准,其结构、容积与温度稳定条件需要结合设备原理和产品特征确定。差压变化还可能受到充气温变、材料回弹和容积变化影响,因此应通过完整测试过程验证,使判定依据保持清晰。
二、汽车零部件双通道差压检测设备如何选型?
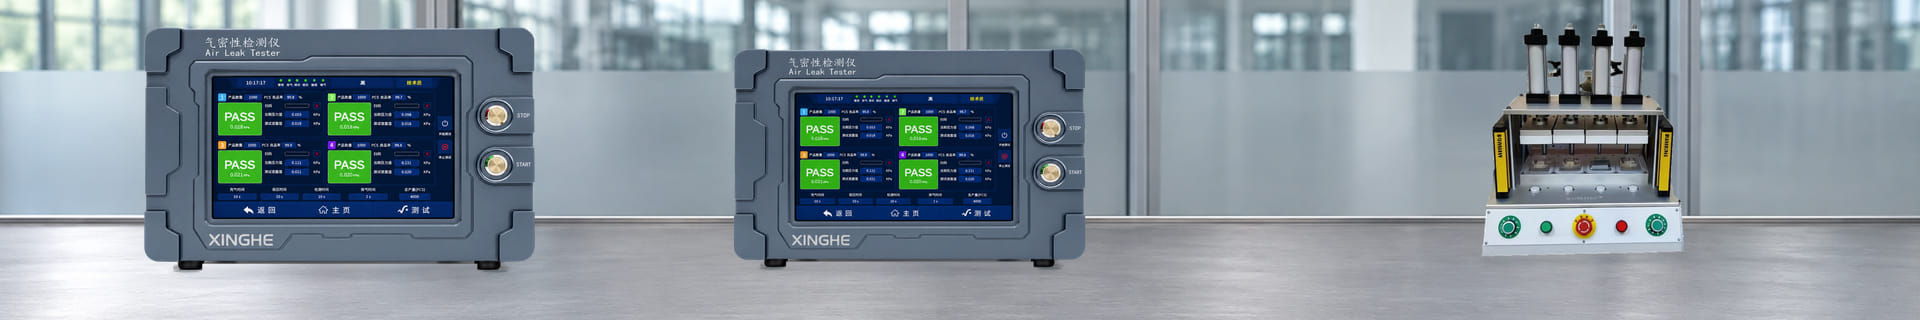
设备选型应围绕产品结构、有效容积、允许测试压力、目标失效路径和生产节拍展开。星禾气密差压系列中,C800-1、CF800-1为单通道型号,C800-2、CF800-2为双通道型号,可结合工位需求开展选型评估。
需要在前期明确的技术输入包括:
产品结构:受检腔体、端口及装配状态。
测试条件:允许施加的测试压力和受压方向。
检测目标:需要发现的泄漏路径及判定依据。
工装要求:定位基准、密封方式和夹持限制。
运行方式:单路和并行运行的操作要求。
数据需求:产品识别、结果记录及产线通信要求。
分辨率是仪器选型的信息之一,整套工位的判定能力还受产品、气路、工装和环境条件影响。设备选型应以代表性样件验证为基础,将仪器能力落实到实际产品和完整流程中。
三、两路工装与气路应如何设计?
明确每件产品的检测边界
工装图应标明加压接口、封堵位置、受检连接面和参考侧连接方式。对于带阀件、活动件或设计通气结构的零部件,还需确认检测时的工作状态,区分正常通路与需要识别的泄漏。
封堵位置应覆盖目标密封界面。若治具跨过待检连接面并形成新的密封,可能绕开产品原有的泄漏路径。产品密封与工装临时密封的关系,应在设计评审中明确。
控制左右工位的装夹一致性
两路工装即使采用相同图纸,也需要分别检查定位基准、密封件安装、堵头行程和压紧动作。薄壁壳体和弹性组件应重点评估夹持引起的变形,减少受力恢复对测量过程的影响。
工位应设置便于辨认的编号,并为密封件、接头和易损件保留维护空间。维护记录与工位对应,有助于在发生单侧异常时快速缩小排查范围。
验证公共气源与两路气路的相互影响
双通道系统应核对公共供气能力、各路管线、阀件及排气配置。一个通道充气、排气或出现大漏时,另一通道的测试条件是否仍然有效,需要通过并行试验确认。
通道独立性应由结构和验证结果共同证明。外接支路、共用气路和附加容积应有清楚的接管记录,便于后续换型、维护和问题追溯。
四、双通道差压气密检测的工位流程
产品识别:核对零件型号、装配版本及左右工位的产品信息。
配方确认:确认每路使用的检测参数与当前产品一致。
装夹与密封:完成定位、支撑和接口封堵,确认工装到位。
充气与稳定:按规定条件建立测试状态,完成经验证的稳定过程。
差压测量:在对应的测量窗口内获取各通道结果。
判定与结果确认:将判定对应到本次检测周期和具体产品。
卸压与流转:确认压力释放后取件,按规定处理合格、不合格及未完成检测的产品。
两路同步启动、顺序启动或单路运行,应根据设备配置、操作空间和控制方案确定。共用装夹区域时,还需明确单侧取件、工装释放和异常复位对另一侧的影响。
五、如何验证单路与并行检测的一致性?
建立各通道的单路基线
先分别验证每个通道的充气、稳定和测量过程,使用状态明确的合格样件、已知缺陷样件或经确认的参考漏,检查测试系统能否覆盖目标失效路径。
验证过程中应记录产品状态、工装编号、参考侧配置、配方版本和环境条件。重复装夹有助于了解定位与封堵过程带来的变化,使工位评价更贴近实际操作。
比较两路并行时的表现
在单路结果稳定的基础上,比较同时运行、不同启动顺序及单路运行时的结果,重点观察公共供气、充排气动作和操作节拍的影响。
两路读数不必机械地追求完全相同,但都应在约定条件下满足各自的检测要求。若某一路持续出现偏移,应分析气路容积、参考侧、密封状态及温度条件,确认原因后再调整。
验证异常状态与恢复流程
使用受控的缺陷样件或参考漏,检查一侧异常时另一侧的表现。同时覆盖缺件、封堵不到位、检测中止和通信中断等情形,明确异常结果归属和工件流转方式。
检测未完成时,工位应保留明确状态。恢复运行后,需要确认新的检测周期已建立,避免沿用前一件产品的结果。
六、左右通道结果不一致,应如何排查?
当一侧持续异常而另一侧稳定时,可在保持产品状态和测试条件可比的前提下,安排样件换位与重复装夹。观察异常是跟随产品,还是保留在原工位,再检查对应的封堵件、接头、参考侧、阀件及配方。
若两侧同时波动,应关注公共气源、环境温度、统一参数变化以及批次产品状态。若单路运行稳定、并行运行出现变化,应重点检查充排气时序和公共气路的相互影响。
检测不合格表示本次结果未满足规定判定条件,具体原因仍需结合产品与测试系统排查。差压结果本身不能直接指出漏点位置,需要时可安排适合产品的后续定位与复核。
七、双通道检测如何实现产品与数据对应?
双通道数据记录应同时区分产品身份、通道编号和检测周期。按项目要求,可关联产品型号、产品标识、工位、工装、配方版本、测试条件、结果值、单位及判定状态。
复测记录宜与首次结果关联,保留复测原因和最终处置。产品重新扫码、工位换型或检测中断后,应确认数据绑定关系,防止结果被关联到另一件产品。
星禾气密可根据具体型号与项目需求评估RS485、以太网、IO及MES对接。接口方式、可用字段、触发确认和异常处理规则,应在技术确认与联调阶段落实。
八、汽车零部件双通道差压检测常见问题
双通道检测能否让产能直接翻倍?
双通道提供两路检测配置,实际产能还受到上下料、装夹、充气稳定、公共气源及控制时序影响。应通过完整工位运行验证节拍,再确定产能安排。
左右读数不同,是否说明其中一个通道故障?
读数差异也可能来自产品、装夹、参考侧、气路容积或温度条件。可通过受控的样件换位、重复装夹和单路对比,逐步区分产品差异与工位异常。
两个通道可以检测不同型号的产品吗?
应结合设备配置、压力条件、参数设置、工装防错和控制逻辑评估。确认兼容后,需要分别验证产品与配方的对应关系,以及并行运行时的测试表现。
合格阈值能否直接按仪器分辨率设置?
分辨率不等于整套工位的准确度或最小可检泄漏量。合格阈值应有产品要求依据,并结合样件、工装和气路条件完成验证。
九、星禾气密汽车零部件检测方案
汽车零部件双通道差压检测,需要将测量方法、产品密封边界、两路气路配置和生产控制流程共同考虑。深圳市星禾气密有限公司可依据样件或三维图纸评估设备选型,定制密封工装,并结合上下料、工位布局和数据需求规划集成方案。
项目对接时,可提供零件图纸、受检腔体及端口说明、允许的测试条件、泄漏判定依据、节拍目标和产线接口要求,为仪器选型、工装设计及工位验收建立明确的技术输入。